NOTICIAS
 INICIO / Noticias / Noticias de la industria / ¿Qué hace que un reductor de superficie de dientes duros con engranajes helicoidales sea la opción correcta para transmisiones de servicio pesado?
 2026.11.20
 Noticias de la industria
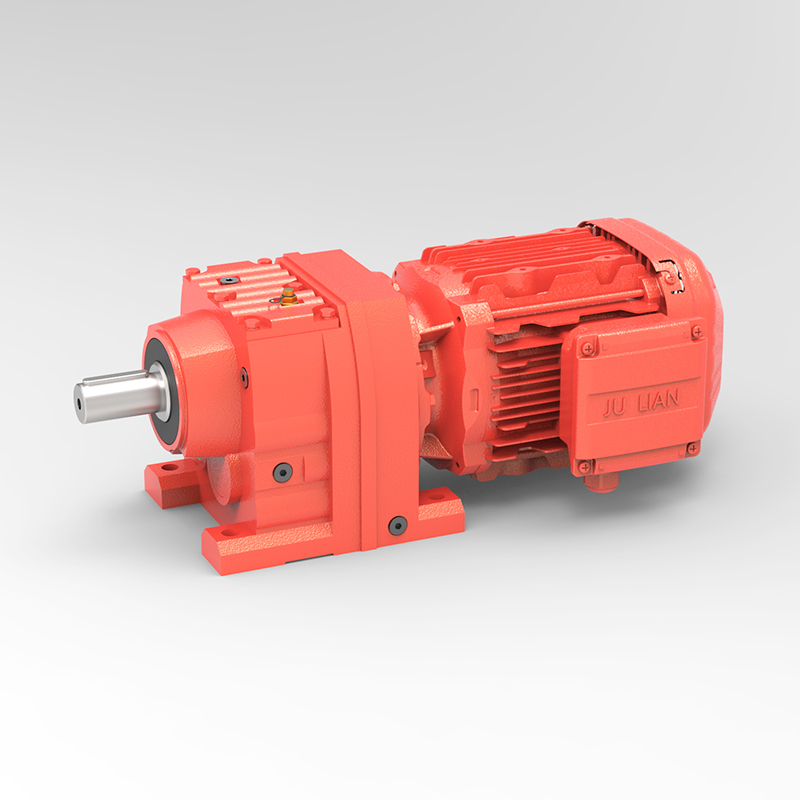
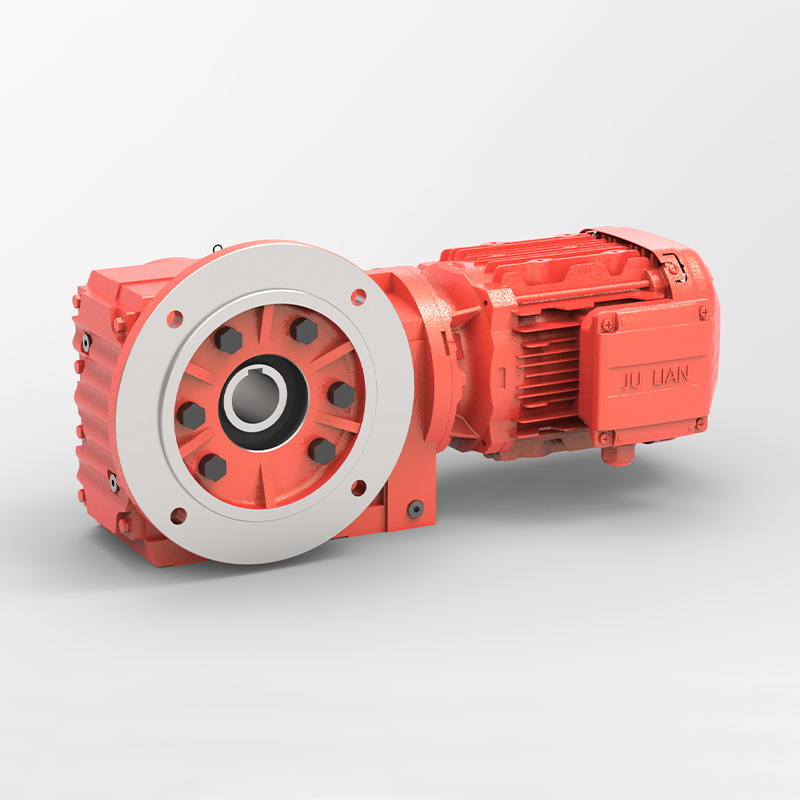
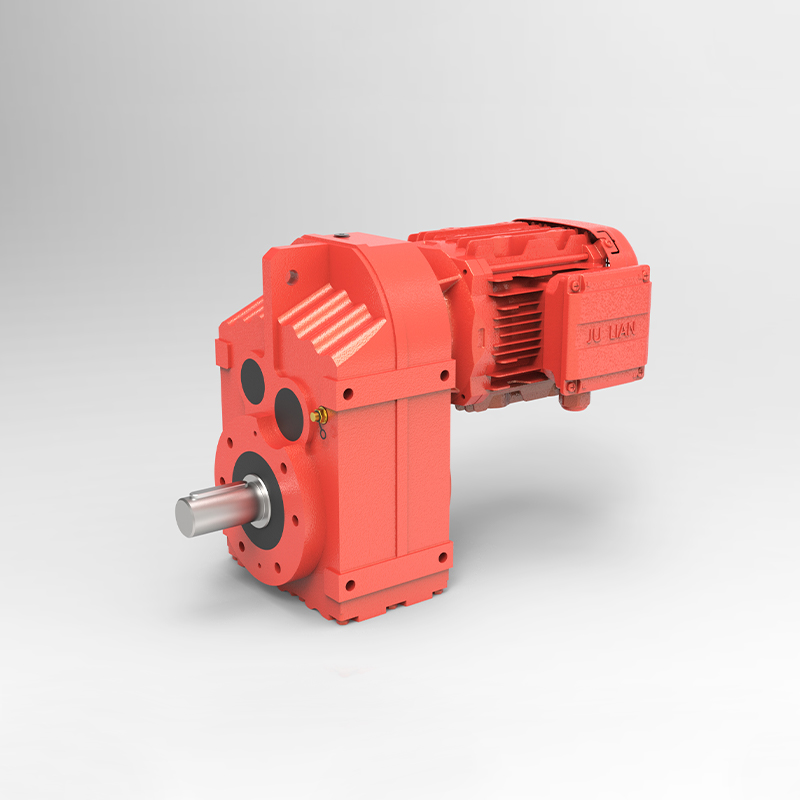
Pregunte a cualquier ingeniero de planta qué componente causa la mayor cantidad de paradas no planificadas en una línea de proceso continuo y la respuesta a menudo tiene que ver con la transmisión por engranajes. Los reductores de velocidad se encuentran en el centro de transportadores, mezcladores, hornos y extrusoras, y cuando fallan, toda la línea paga el precio. Por eso un Reductor de superficie de diente duro de engranaje helicoidal se ha convertido en una opción estándar donde las cargas son altas, los ciclos de trabajo son largos y los períodos de mantenimiento son cortos.
El atractivo surge de la combinación de dos ideas probadas. Los engranajes helicoidales enganchan los dientes gradualmente a lo largo de una línea diagonal, lo que produce un movimiento más suave y un funcionamiento más silencioso que los dientes de corte recto. La tecnología de superficie de dientes duros añade a esos dientes una cara de trabajo endurecida y resistente al desgaste. El resultado es que la misma envoltura física puede soportar sustancialmente más torque y sobrevivir mucho más tiempo en condiciones abrasivas o de impacto.
Los compradores suelen evaluar estas unidades por el precio por kilovatio, pero los especificadores experimentados analizan el costo total de propiedad. El tiempo de inactividad, la mano de obra de reemplazo, el consumo de lubricante y la energía perdida debido a un mallado ineficiente se acumulan a lo largo de los años de operación. Una unidad un poco más cara que funcione silenciosamente durante una década puede ser la opción más barata por un amplio margen.
Este artículo explica cómo funciona el diseño, dónde funciona mejor, qué cifras de rendimiento importan y cómo seleccionar una unidad que se adapte a su aplicación. El objetivo es práctico. Después de leer, debería poder formular una especificación claramente y reconocer las preguntas que separan una unidad confiable de otra que necesitará atención temprana.
La característica definitoria de esta clase de reductores es el tratamiento térmico aplicado a los dientes del engranaje. Los espacios en blanco generalmente se fabrican con acero de aleación con bajo contenido de carbono, se mecanizan cerca de la geometría final y luego se cementan para que el carbono se difunda hacia la capa exterior de cada diente. Posteriormente, la pieza se enfría, lo que transforma esa capa enriquecida en martensita dura mientras que el núcleo permanece más duro y dúctil.
En la práctica, los flancos de dientes endurecidos suelen alcanzar una dureza superficial de entre 58 y 62 HRC, mientras que el núcleo permanece relativamente blando. Esta combinación es importante porque la superficie resiste las picaduras y el desgaste, mientras que el núcleo absorbe los golpes sin agrietarse. La profundidad efectiva de la caja suele estar entre 1,0 y 2,5 milímetros, seleccionada según el tamaño del módulo y la tensión de contacto esperada.
Después del tratamiento térmico, el rectificado de precisión restaura el perfil del diente y elimina la distorsión introducida durante el temple. El pulido es lo que convierte un engranaje endurecido de simplemente fuerte a genuinamente preciso y silencioso. Es uno de los indicadores de calidad más importantes a la hora de comparar proveedores, porque un diente endurecido pero en mal estado puede ser ruidoso y propenso a un desgaste prematuro de los bordes.
Los dientes helicoidales se cortan en ángulo con respecto al eje del eje, de modo que el contacto comienza en un extremo del diente y se extiende por la cara a medida que giran los engranajes. Los dientes rectos se engranan a la vez en todo su ancho. Esa única diferencia explica la mayor parte de la brecha de rendimiento entre los dos diseños, y es la razón por la que la geometría helicoidal domina en aplicaciones donde el funcionamiento silencioso y la transmisión suave del par son importantes.
| Aspecto | Diente duro helicoidal | Engranaje recto |
|---|---|---|
| Suavidad del mallado | Vibración gradual y baja. | Compromiso abrupto |
| Ruido a velocidad nominal | Más bajo, a menudo en el rango de los 70 decibeles | Más alto y más tonal |
| Capacidad de carga por tamaño de bastidor | Alto, realzado por flancos endurecidos | Moderado a alto |
| Empuje axial | Generado, debe ser transportado por cojinetes. | Ninguno |
| Eficiencia típica por etapa | 96 a 98 por ciento | 97 a 99 por ciento |
Los engranajes helicoidales generan empuje axial y la disposición de cojinetes debe diseñarse para soportarlo. Los engranajes rectos evitan ese empuje pero pagan una penalización en ruido y carga de impacto. Para la mayoría de los accionamientos industriales, donde son importantes el funcionamiento silencioso y la alta densidad de par, la compensación favorece la geometría helicoidal combinada con flancos endurecidos. Los diseños de espuelas siguen siendo sensatos para velocidades muy bajas o tareas simples y de bajo costo donde el ruido no es una preocupación.
Los números en una hoja de datos solo son útiles si sabes lo que representan. El par nominal describe la capacidad continua, mientras que el par máximo describe lo que los engranajes pueden soportar durante sobrecargas breves, como el arranque. El factor de servicio vincula los dos al tener en cuenta qué tan duro trabaja la máquina impulsada cada día. La clasificación térmica define cuánto calor puede liberar la carcasa antes de que la temperatura del aceite se convierta en un factor limitante, y esa cifra a menudo importa más que la capacidad mecánica en instalaciones cerradas o calientes.
El contragolpe, el pequeño espacio libre entre los dientes acoplados, afecta la precisión del posicionamiento y el comportamiento de impacto. Los diseños de bajo juego se adaptan a tareas de indexación e inversión, mientras que el juego estándar es adecuado para la mayoría de los transportadores y mezcladores. Confirme siempre qué banda de tolerancia indica el proveedor, porque la diferencia puede cambiar el comportamiento de una unidad en una aplicación de marcha atrás.
Los reductores helicoidales con superficie de dientes duros ofrecen el mayor valor donde las cargas son pesadas, los arranques y paradas son frecuentes y el entorno es exigente. Las áreas de aplicación típicas incluyen:
Mezcla química Accionamientos transportadores Procesamiento de cemento y minerales. fabricación de papel Manejo de granos Extrusión de caucho y plásticos. metalurgia Equipo ambiental
En cada caso, se le pide al variador que haga algo más que simplemente transmitir velocidad. Debe absorber los impactos, sobrevivir a la contaminación y seguir funcionando durante turnos largos, y esa combinación es exactamente donde la geometría helicoidal endurecida gana su reputación.
Una planta de cemento de tamaño mediano operaba un transportador a granel impulsado por un reductor de engranajes de dientes blandos. La unidad parecía adecuada sobre el papel, pero sus engranajes mostraban picaduras y desgaste de los dientes aproximadamente cada 14 meses. Cada reemplazo requirió aproximadamente dos días de inactividad de la línea, incluidas revisiones de alineación y cambios de aceite.
La planta reemplazó la transmisión por un reductor helicoidal con superficie de dientes duros y un tamaño con un factor de servicio más alto para tener en cuenta los frecuentes arranques con carga. La nueva instalación utilizó un sistema de lubricación por baño de aceite, alineación láser durante la puesta en servicio y análisis de aceite trimestrales agregados a la rutina de mantenimiento.
Después de 30 meses, la inspección no mostró picaduras en los flancos activos y el tiempo de inactividad anual no planificado del propulsor se redujo de aproximadamente 40 horas a menos de 10. La lección no fue que un diseño sea universalmente superior. Fue que combinar dureza, geometría, factor de servicio y disciplina de mantenimiento produjo el resultado.
Un enfoque estructurado evita la mayoría de los errores de dimensionamiento. Siga la siguiente secuencia antes de solicitar una cotización y se comunicará de manera mucho más efectiva con cualquier proveedor y recibirá propuestas que sean directamente comparables.
Observe que la secuencia pasa de la definición de carga al entorno. Saltarse los primeros pasos y saltar directamente a un modelo de catálogo es la razón más común por la que una unidad termina siendo insuficiente para las condiciones operativas reales.
La mayoría de los fallos prematuros se remontan a un puñado de errores evitables. Esté atento a estos patrones durante la especificación y la puesta en servicio.
Incluso un bien especificado Reductor de engranajes helicoidales con superficie de diente duro necesita atención disciplinada para alcanzar su vida útil. El mantenimiento no tiene por qué ser complicado, pero sí debe ser constante.
El análisis del aceite merece un énfasis especial. Los crecientes recuentos de partículas de hierro suelen aparecer semanas o meses antes de que un problema en los engranajes se vuelva audible, lo que da tiempo a los equipos de mantenimiento para planificar una intervención controlada en lugar de responder a una emergencia.
Los reductores de superficie de dientes duros tienen dientes de engranaje carburados y templados con una capa exterior endurecida, generalmente entre 58 y 62 HRC, y un núcleo más resistente. Esto permite una resistencia mucho mejor a las picaduras y al desgaste en el mismo tamaño, lo que se traduce en una mayor capacidad de carga y una vida útil más larga, especialmente en trabajos pesados o con cargas de impacto.
No siempre, pero es mejor para la mayoría de los accionamientos industriales que necesitan una transmisión de par suave y silenciosa. Los engranajes helicoidales se acoplan gradualmente y producen menos ruido, mientras que los engranajes rectos evitan el empuje axial y pueden ser más sencillos a velocidades muy bajas. La elección correcta depende de los límites de ruido, la velocidad, el patrón de carga y la disposición de rodamientos que pueda acomodar.
Considere un diseño helicoidal con superficie de dientes duros cuando su aplicación implique arranques frecuentes bajo carga, alto impacto o par de inversión, largas horas de funcionamiento diario, entornos polvorientos o calurosos, o límites estrictos de ruido. Si el trabajo es liviano, intermitente y el funcionamiento silencioso no es una preocupación, una unidad más simple puede ser suficiente y más económica.
La temperatura de funcionamiento, el estado del lubricante y la alineación son los tres factores más influyentes. La alta temperatura del aceite acorta la vida útil del lubricante, la contaminación acelera el desgaste y la desalineación cambia el patrón de carga en cada diente. El seguimiento de estas condiciones mediante inspecciones periódicas y análisis de aceite permite que el intervalo de mantenimiento se establezca según la condición real en lugar de conjeturas fijas.
Productos recomendados


 ES
 English
 Español
 русский